


Лазерная резка оцинковки — это востребованное решение как на крупных предприятиях, так и в небольших производственных цехах. Но работа с оцинкованной сталью имеет свои особенности: цинковое покрытие влияет на процесс резки, требует правильного подбора мощности лазера, газа и режимов обработки. В статье рассмотрим, как выполняется лазерная резка оцинкованной стали, какие сложности могут возникнуть в процессе работы, и какое оборудование подходит для обработки оцинковки.
Принцип лазерной резки оцинкованной стали
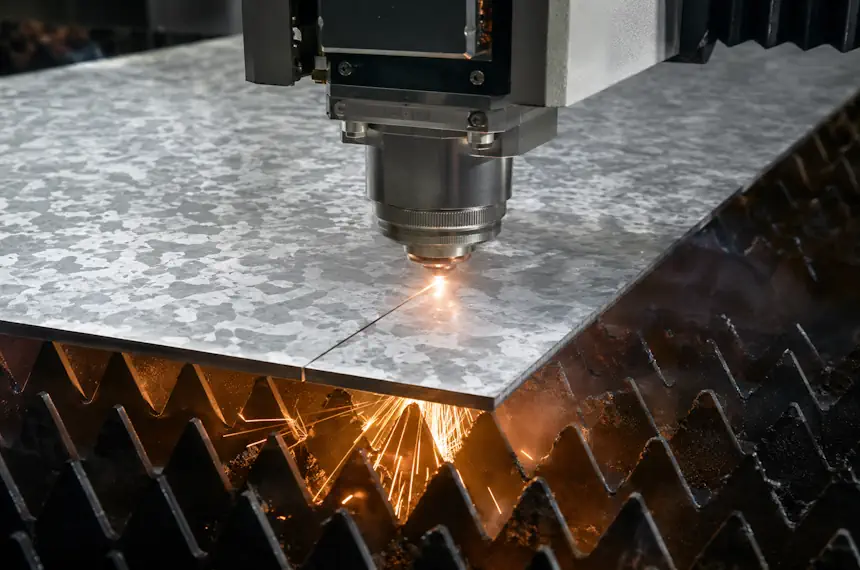
Технология основана на воздействии сфокусированного луча на поверхность металла. Лазер концентрирует энергию в небольшой точке, нагревая металл до температуры плавления или испарения. Далее расплавленный материал удаляется из зоны реза при помощи вспомогательного газа.
При обработке оцинкованной стали сначала нагревается и испаряется цинковое покрытие. Температура плавления цинка значительно ниже температуры плавления стали, поэтому защитный слой начинает активно испаряться еще до полного прорезания металла. Именно это делает процесс более сложным по сравнению с резкой обычной углеродистой стали.
В процессе обработки большое значение имеет вспомогательный газ. При использовании азота получается более чистая кромка без окалины и следов окисления.
Сканирование контура выполняется системой ЧПУ, которая управляет движением режущей головы. Благодаря автоматизации лазер способен вырезать сложные детали с высокой точностью и минимальными отклонениями.
Особенности оцинкованной стали как материала для лазерной резки
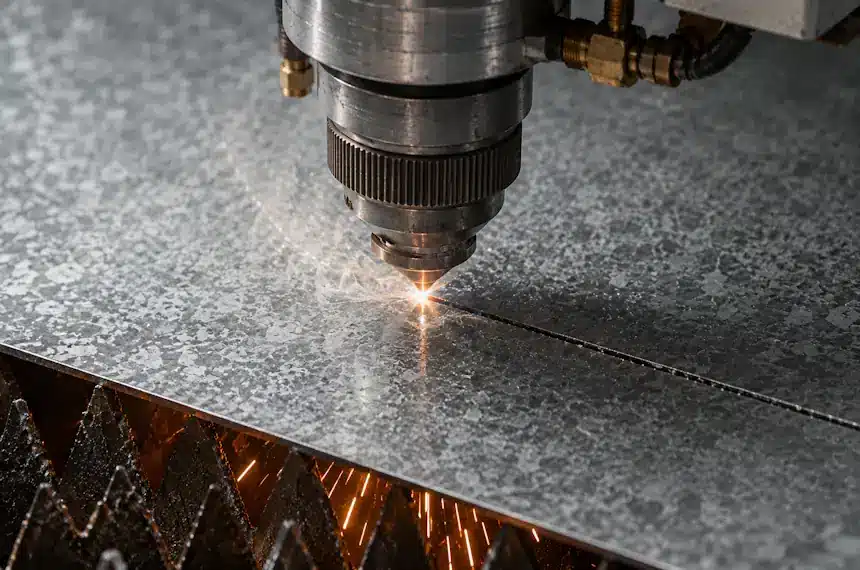
- Многослойная структура материала. Основа представляет собой листовую сталь, поверх которой нанесен слой цинка. Этот слой выполняет защитную функцию и предотвращает образование коррозии даже при эксплуатации во влажной среде. Во время лазерной резки сначала начинает плавиться и испаряться именно цинк, так как его температура плавления значительно ниже температуры плавления стали.
- Выделение вредных веществ. При воздействии лазерного луча цинковое покрытие быстро нагревается и переходит в газообразное состояние. Из-за этого в зоне реза образуется большое количество токсичных паров, которые влияют на здоровье оператора и ухудшают стабильность резки. Именно поэтому при работе с оцинкованной сталью особенно важна качественная система вытяжки.
- Качество оцинкованного листа. Материал с неравномерным покрытием или дефектами поверхности режется менее стабильно. Загрязнения, масло, следы окисления и механические повреждения могут вызывать нестабильное формирование реза и ухудшать качество кромки. Именно поэтому перед обработкой листы рекомендуется очищать от загрязнений.
- Отражающая способность поверхности. Особенно это касается новых листов с гладким блестящим покрытием. Высокая отражаемость может создавать дополнительную нагрузку на оптику при работе маломощных лазерных систем.
Рекомендации по лазерной резке оцинкованной стали

Правильно подбирайте мощность
Мощность оборудования должна соответствовать толщине оцинкованной стали. Для листов толщиной 0,5–1 мм обычно достаточно станков мощностью 1–1,5 кВт. Если обрабатывается металл толщиной 3–6 мм, рекомендуется использовать оборудование от 3 кВт и выше.
Недостаточная мощность приводит к неполному прорезанию металла и образованию заусенцев. Слишком высокая мощность вызывает перегрев, сильное выгорание цинкового покрытия и деформацию кромки. Именно поэтому важно подбирать параметры с учетом конкретного материала и требований к качеству реза.
Используйте подходящий вспомогательный газ
Чаще всего при резке оцинкованной стали применяется азот. Благодаря нему получается чистая и светлая кромка без окисления. Такой вариант подходит для деталей, которые будут окрашиваться или использоваться в декоративных целях. Кроме того, азот снижает риск появления окалины и уменьшает тепловое воздействие на цинковое покрытие.
Настраивайте правильную скорость резки
Скорость перемещения лазерной головы напрямую влияет на качество обработки. При слишком медленной резке металл получает избыточный нагрев, что приводит к выгоранию цинка, деформации листа и образованию наплывов.
Если скорость слишком высокая, луч не успевает полностью прорезать материал, из-за чего появляются непрорезанные участки и шероховатости. Стоит отметить, что цинк забирает часть энергии луча, поэтому скорость резки оцинкованной стали ниже, чем, например, у нержавейки.
Следите за качеством фокусировки
Точная настройка фокуса — один из ключевых факторов стабильной лазерной резки. При неправильном фокусном расстоянии луч теряет концентрацию энергии, а качество реза ухудшается. Неправильная фокусировка может приводить к увеличению ширины реза, образованию заусенцев, перегреву кромки, нестабильному прорезанию металла.
Используйте эффективную систему вытяжки
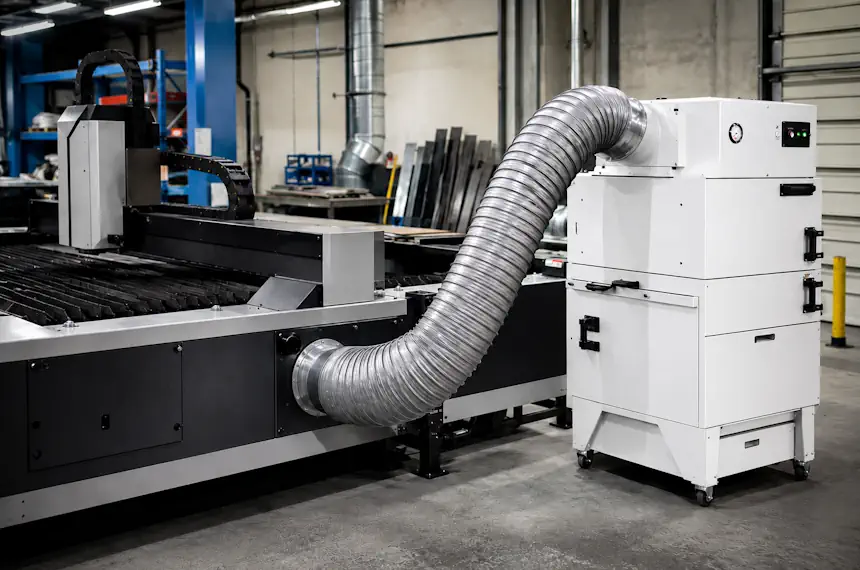
Во время резки оцинкованной стали образуется большое количество вредных веществ. Пары цинка влияют не только на качество обработки, но и на здоровье оператора, поэтому важно использовать мощную вытяжку.
Регулярно очищайте оптику и сопло
При работе с оцинковкой загрязнение линз и сопел происходит быстрее из-за испарения цинка. Даже небольшие загрязнения ухудшают прохождение лазерного луча и снижают качество резки. Регулярное обслуживание включает: очистку защитного стекла, проверку линзы, замену поврежденных сопел, контроль состояния кабелей и охлаждения. Игнорирование обслуживания может привести к перегреву оптики и дорогостоящему ремонту оборудования.
Выполняйте тестовые резы перед запуском партии
Даже при одинаковой толщине оцинкованной стали свойства материала могут отличаться в зависимости от производителя и типа покрытия. Поэтому перед серийным производством рекомендуется выполнять тестовые резы. Особенно важно проводить настройку при смене партии металла или использовании нового оборудования.
Не допускайте перегрева металла
Оцинкованная сталь чувствительна к чрезмерному тепловому воздействию. Перегрев вызывает сильное выгорание цинка вокруг линии реза и может ухудшать антикоррозионные свойства изделия. Для уменьшения тепловой нагрузки рекомендуется: использовать оптимальную мощность, повышать скорость обработки, применять азот, следить за правильной фокусировкой. Грамотная настройка позволяет минимизировать повреждение защитного покрытия.
Как выбрать лазерный станок для резки оцинкованной стали
Определите толщину обрабатываемого металла
Первое, на что нужно обратить внимание, — это максимальная толщина оцинкованной стали, с которой предстоит работать. От этого напрямую зависит требуемая мощность лазерного источника.
Для обработки тонколистовой оцинковки толщиной до 1–2 мм обычно подходят станки мощностью 1000–1500 Вт. Такое оборудование часто используется в производстве вентиляции, корпусов и рекламной продукции.
Если планируется работа с металлом толщиной 3–6 мм, лучше выбирать установки мощностью 3000–6000 Вт. Для более толстых листов необходимы промышленные высокомощные комплексы.
Важно учитывать, что работа на предельной мощности снижает ресурс оборудования. Поэтому желательно выбирать станок с небольшим запасом мощности.
Выбирайте закрытый волоконный станок
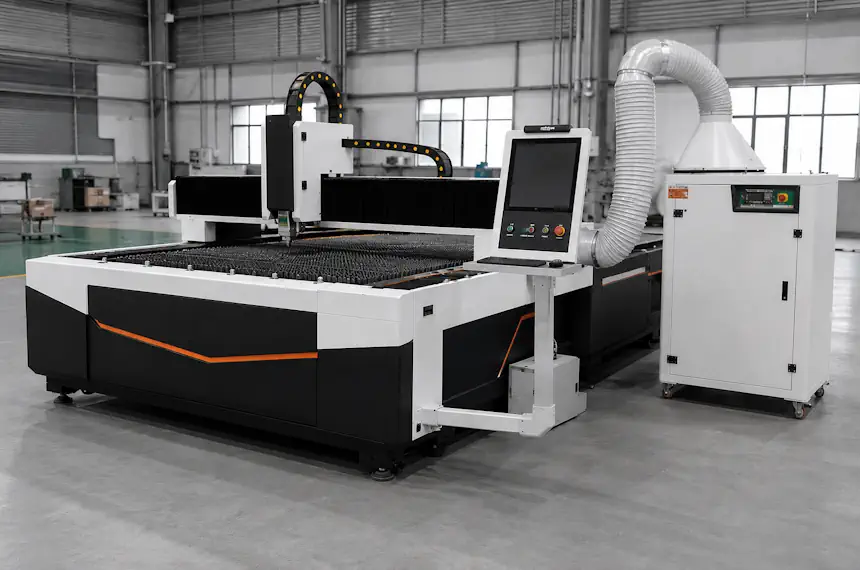
В таком станке процесс резки полностью изолирован защитным кожухом. Встроенная система вытяжки создаёт отрицательное давление внутри рабочей камеры и отводит дым напрямую в фильтровальную установку.
Обратите внимание на качество режущей головы
Режущая голова играет ключевую роль в процессе лазерной резки. От нее зависит стабильность фокусировки, качество кромки и скорость обработки. При работе с оцинкованной сталью особенно важно наличие: автофокуса, системы защиты линзы, точного контроля высоты, стабильной подачи газа. Автофокус особенно полезен при обработке листов разной толщины, так как позволяет автоматически поддерживать правильное положение фокуса.
Учитывайте размер рабочего стола
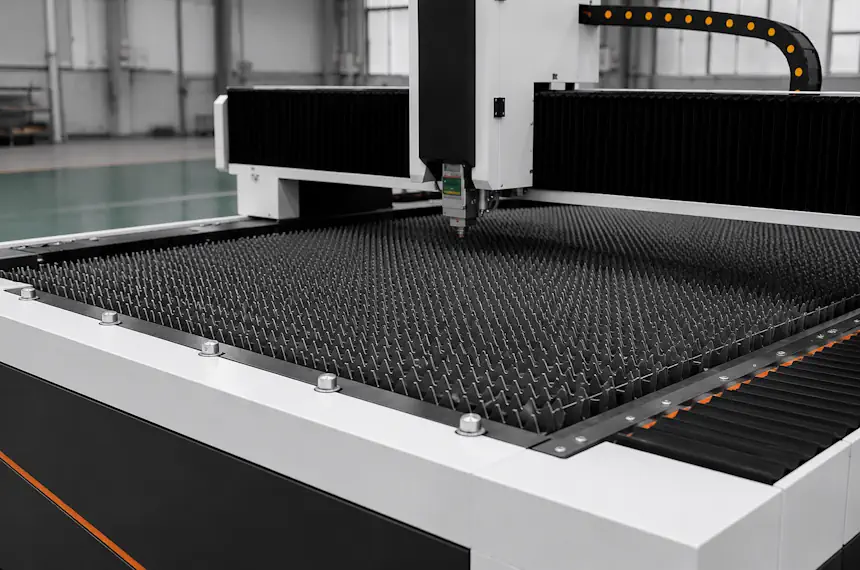
Размер рабочего поля подбирается исходя из формата листового металла и объема производства.
Наиболее распространенные размеры:
- 1500×3000 мм;
- 2000×4000 мм;
- 3000×1500 мм.
Для небольших производств и мастерских часто достаточно стандартного стола 1500×3000 мм. Если предприятие работает с крупными листами и серийным производством, лучше выбирать более габаритные модели.
Проверьте качество станины
Станина должна обладать высокой жесткостью и устойчивостью к вибрациям. Некачественная конструкция может приводить к снижению точности и ухудшению качества реза.
Для промышленной эксплуатации лучше выбирать станки с усиленной сварной станиной, прошедшей термообработку. Это снижает риск деформации конструкции при длительной работе. Особенно важно качество станины при высоких скоростях резки.
Выбираете лазерный станок для резки оцинкованной стали? В нашем каталоге представлен большой ассортимент волоконных станков, в том числе с кабинетной защитой. Позвоните нам — менеджер подберет оборудование под ваши задачи и бюджет, а инженер установит его и обучит персонал работе со станком.
Преимущества лазерной резки оцинкованной стали
- Точность обработки. С помощью лазера можно изготавливать детали сложной формы с минимальными отклонениями.
- Минимальная ширина реза, благодаря чему снижается расход материала и повышается коэффициент использования листа.
- Отсутствие механического контакта. Заготовка не подвергается значительным нагрузкам.
- Ровная и аккуратная кромка.
Недостатки лазерной резки оцинкованной стали
- Испарение вредных газов во время обработки. Это может ухудшать качество реза, наносить вред здоровью оператора, поэтому требуются эффективная вытяжка и станок с защитой.
- Высокая стоимость оборудования. Волоконные станки требуют значительных инвестиций, особенно при покупке мощных промышленных моделей.
- Точная настройка параметров. Ошибки в подборе скорости, мощности или давления газа могут приводить к образованию дефектов.

Пока оценок нет
 Загрузка...
Часто задаваемые вопросы
Главное отличие заключается в наличии цинкового покрытия. Во время обработки образуются токсичные пары цинка, поэтому важно иметь мощную вытяжку и кабинетную защиту.
Чаще всего применяется азот. Он позволяет получать чистый рез без окисления кромки, что особенно важно для деталей под покраску.
Да, при нагреве цинкового покрытия образуются испарения, которые могут быть вредны для оператора. Поэтому лазерная резка оцинкованной стали должна выполняться при наличии эффективной вытяжной вентиляции и системы удаления дыма. На производстве также рекомендуется использовать средства индивидуальной защиты.
В большинстве случаев дополнительная обработка не требуется. Лазерная резка обеспечивает ровную кромку и высокую точность. Однако при неправильных настройках или обработке толстого металла может понадобиться удаление небольших заусенцев или очистка поверхности.

