


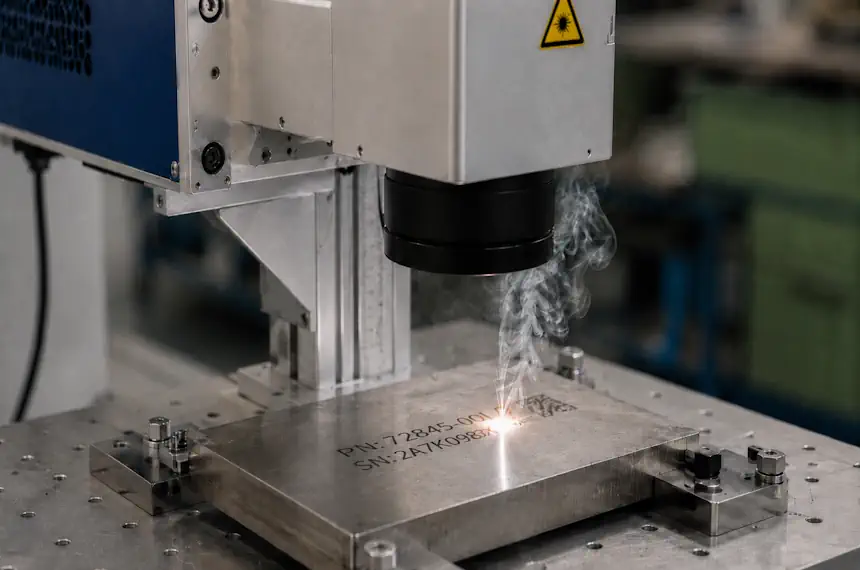
Лазерный гравер — это современное оборудование, которое позволяет наносить изображения, надписи, логотипы и техническую маркировку на самые разные материалы с высокой точностью. Благодаря бесконтактному способу обработки лазерная гравировка обеспечивает аккуратный результат, высокую скорость и долговечность нанесения. В статье расскажем, как происходит процесс маркировки, из каких узлов состоит гравер, и в чем его преимущества.
Что такое лазерный гравер
Это промышленное оборудование, предназначенное для нанесения устойчивой маркировки, гравировки, серийных номеров, штрихкодов, QR-кодов, логотипов и другой информации на поверхность различных материалов. В отличие от механических методов обработки маркировка выполняется бесконтактно: изображение формируется за счет воздействия сфокусированного лазерного луча на поверхность изделия.
Современные лазерные граверы широко применяются на производстве благодаря высокой точности, скорости работы и возможности автоматизации. Они используются как для единичной маркировки, так и для массового нанесения информации на серийную продукцию.
Принцип работы лазерного гравера
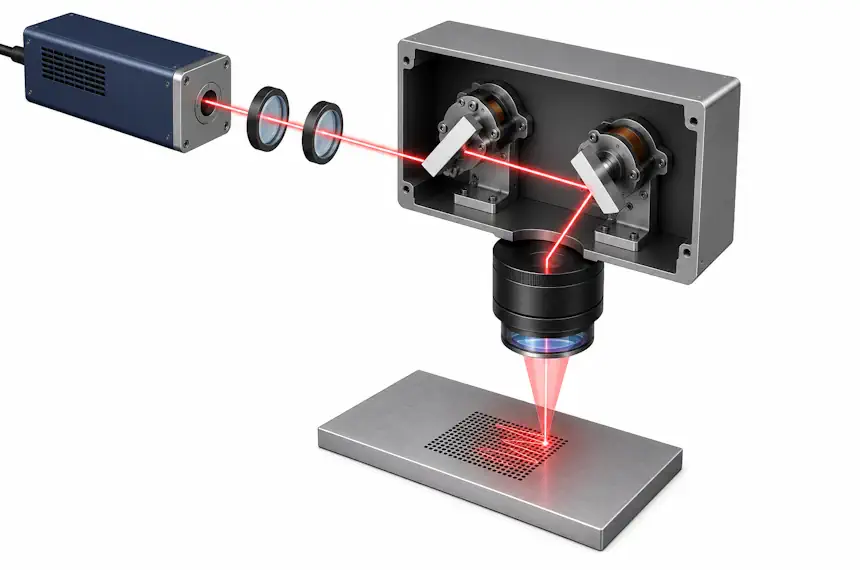
Лазерный маркер работает по принципу преобразования электрической энергии в лазерное излучение. Внутри оборудования установлен источник, который генерирует луч определенной длины волны. Сформированный луч проходит через оптическую систему и направляется к сканирующей голове, которая отвечает за перемещение точки воздействия по заданной траектории.
Основная особенность работы лазерного гравера заключается в высокой точности фокусировки. Луч собирается линзой в минимальную точку, диаметр которой часто составляет доли миллиметра. В этой зоне создается высокая плотность энергии, достаточная для нагрева, испарения, окисления или изменения структуры материала. В зависимости от выбранных параметров обработки лазер может оставить контрастный след, выполнить глубокую гравировку или создать цветную маркировку.
Рабочий процесс начинается с подготовки макета. Оператор создает изображение, текст, штрихкод, серийный номер или другой графический элемент в специализированной программе. Она преобразует изображение в команды для сканатора, после чего лазерная система выполняет маркировку по координатам.
После запуска задания контроллер передает сигнал на гальванометрическую систему. Она состоит из зеркал, установленных на высокоскоростных приводах. Эти зеркала отклоняют лазерный луч по осям X и Y. За счет этого создается быстрое перемещение фокусной точки по поверхности детали. Сам луч остается неподвижным внутри корпуса, а движение осуществляется именно отражающими зеркалами. Такой принцип позволяет достигать высокой скорости нанесения изображения и точности позиционирования.
Во время маркировки материал взаимодействует с лазером по-разному в зависимости от состава. На металлах чаще всего происходит изменение верхнего слоя за счет нагрева и окисления. При этом образуется темный или светлый контрастный рисунок. На пластике лазер может вспенивать поверхность, изменять цвет или снимать верхнее покрытие. На окрашенных изделиях возможно удаление слоя краски с сохранением основы. На некоторых материалах используется испарение тонкого слоя, благодаря чему создается углубленный рисунок.
Как происходит процесс маркировки
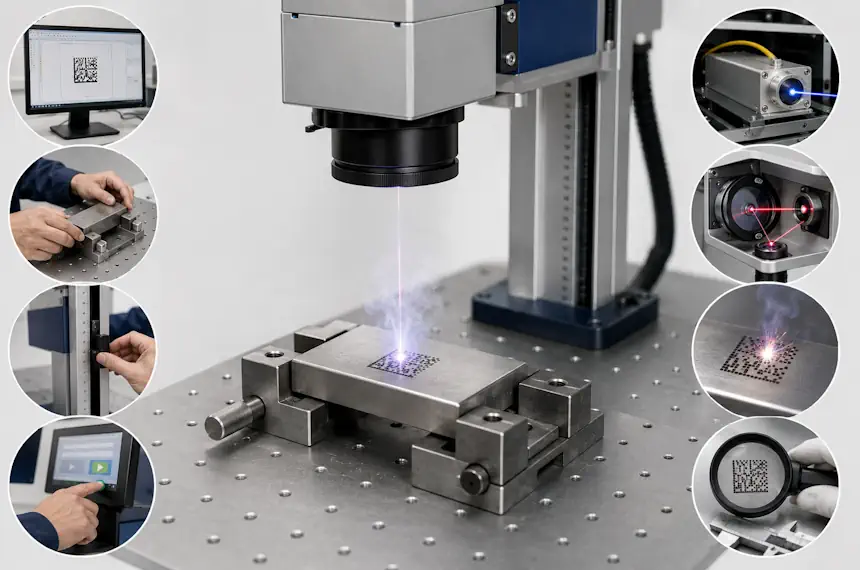
- Подготовка макета. Первым этапом процесса маркировки является создание цифрового макета. Оператор подготавливает изображение, которое должно быть нанесено на изделие. Это может быть текст, серийный номер, штрихкод, QR-код, логотип или графический элемент.
- Установка изделия. После подготовки макета заготовка размещается на рабочем столе лазерного гравера. Материал должен быть надежно зафиксирован, чтобы исключить смещение во время обработки.
- Настройка фокуса. Одним из важнейших этапов является фокусировка. Лазерный луч должен быть сфокусирован в точке минимального диаметра. Именно в этой зоне создается максимальная плотность энергии.
- Передача команды на станок. После настройки оператор запускает задание. Компьютер передает данные на контроллер оборудования. Контроллер обрабатывает информацию и формирует команды для лазерного источника и сканирующей системы.
- Генерация лазерного луча. После запуска включается лазерный источник. Он формирует излучение определенной длины волны. Сформированный луч поступает в сканирующую головку. Там он направляется системой зеркал к линзе, которая собирает излучение в минимальную точку. Этот луч становится рабочим инструментом, который воздействует на материал.
- Перемещение луча по поверхности. Сканирующая система начинает перемещать луч по заданным координатам. Внутри головки расположены два зеркала, которые поворачиваются по команде контроллера. Они изменяют направление луча по осям X и Y.
- Воздействие на материал. Когда луч попадает на поверхность, начинается основной процесс маркировки. Материал поглощает энергию лазера. В месте контакта температура резко возрастает, что вызывает изменение верхнего слоя. На металле чаще всего происходит изменение структуры или окисление. На пластике — изменение цвета и вспенивание.
- Контроль качества. После завершения процесса изделие проверяется. Оценивается четкость, читаемость текста, контрастность и соответствие размерам. При необходимости корректируются параметры и выполняется повторная обработка.
Устройство лазерного гравера
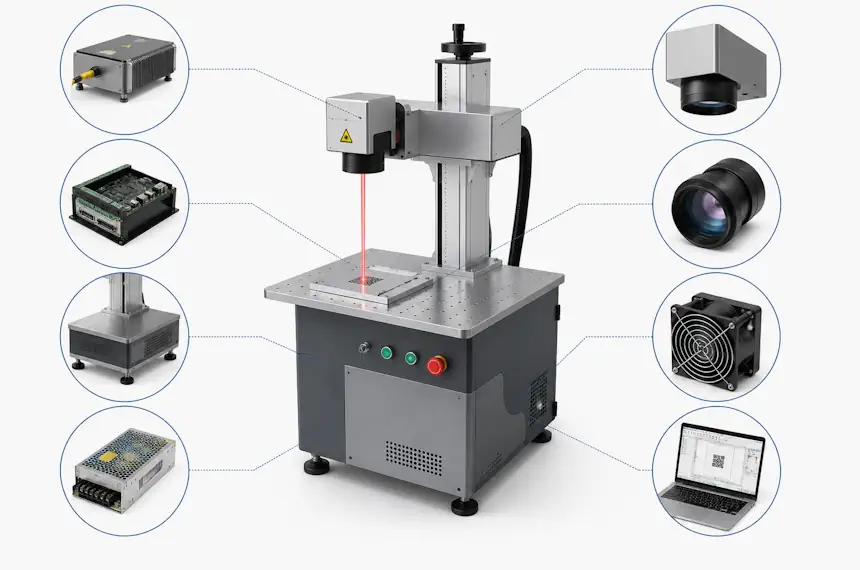
Лазерный источник
Источник излучения генерирует лазерный луч, который используется для обработки поверхности. Тип источника зависит от назначения оборудования. Наиболее распространены волоконные, CO2 и ультрафиолетовые системы.
В волоконных моделях устанавливается волоконный источник, например, Maxphotonics или Raycus. Внутри такого устройства находится активное оптическое волокно, через которое проходит излучение.
В CO2 оборудовании луч формируется внутри герметичной газовой трубки. В ней содержится смесь углекислого газа, азота и гелия. Под действием электрического разряда газ начинает излучать энергию, которая преобразуется в лазерный луч. Этот тип источников используется для неметаллических материалов.
Сканирующая головка
Следующий ключевой узел — сканирующая головка. Ее задача заключается в направлении лазерного луча на поверхность заготовки. В современных граверах чаще всего используются гальванометрические сканаторы. Они обеспечивают высокую скорость перемещения луча без перемещения самой головки или детали.
Линза и оптическая система
Оптическая система необходима для формирования правильного фокусного пятна. В состав входят защитные стекла, коллиматоры и фокусирующая линза. Линза собирает луч в минимальную точку. Именно в этой точке создается максимальная плотность энергии, позволяющая изменять поверхность материала. Размер фокусного пятна влияет на детализацию изображения. Чем меньше пятно, тем выше разрешение маркировки.
Контроллер управления
Это электронный блок, который координирует работу всех узлов. Он принимает данные из программного обеспечения и преобразует их в сигналы для лазерного источника и сканатора. Фактически контроллер является центральным мозгом лазерного маркера.
Рабочий стол и станина
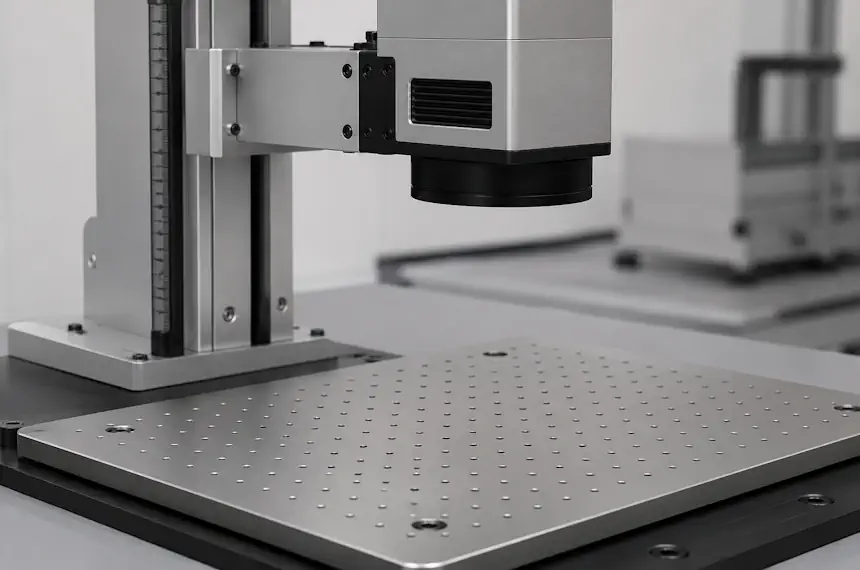
Рабочая зона лазерного гравера состоит из станины и регулируемого стола. На нем размещается заготовка. Конструкция должна обеспечивать жесткость, чтобы исключить вибрации и смещение во время работы.
Система охлаждения
Во время работы источник лазера выделяет тепло. Для предотвращения перегрева используется система охлаждения. В граверах чаще применяется воздушное охлаждение. Система охлаждения продлевает срок службы оборудования и предотвращает снижение качества маркировки из-за перегрева.
Электропитание
Для стабильной работы гравер оснащается блоком питания. Он обеспечивает подачу напряжения на источник, контроллер и вспомогательные узлы. Блок питания должен поддерживать стабильное напряжение, поскольку перепады могут повлиять на качество луча.
Программное обеспечение
Неотъемлемой частью устройства является программная система. Именно она задает параметры маркировки и формирует траекторию движения луча. Оператор может создавать текст, изображения, QR-коды, серийные номера и логотипы. Чаще всего используется EZCAD.
Какие материалы можно гравировать
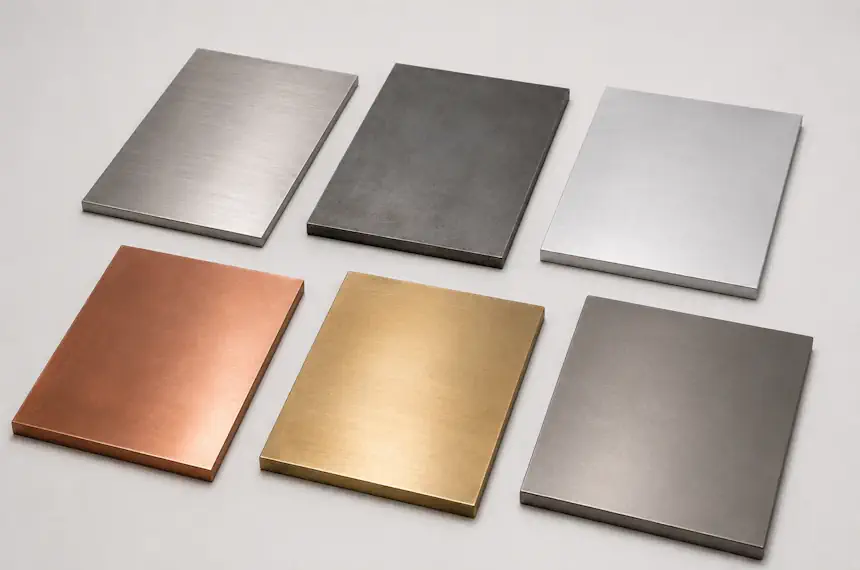
Лазерные граверы отличаются универсальностью и позволяют работать с большим количеством материалов. Наши инженеры тестировали различные металлы и выяснили, что лазерный гравер отлично подходит для обработки нержавеющей стали, углеродистой стали, алюминия, меди, латуни и титана. На металле можно выполнять как поверхностную маркировку, так и глубокую гравировку.
Также маркируются пластики. Некоторые виды пластмасс дают яркий контраст, что особенно важно для изготовления шильдов, панелей и электронных компонентов.
Широко используется обработка органических материалов: дерева, фанеры, кожи. На этих материалах лазер создает декоративную гравировку, логотипы и персонализированные изображения.
Где применяются лазерные граверы
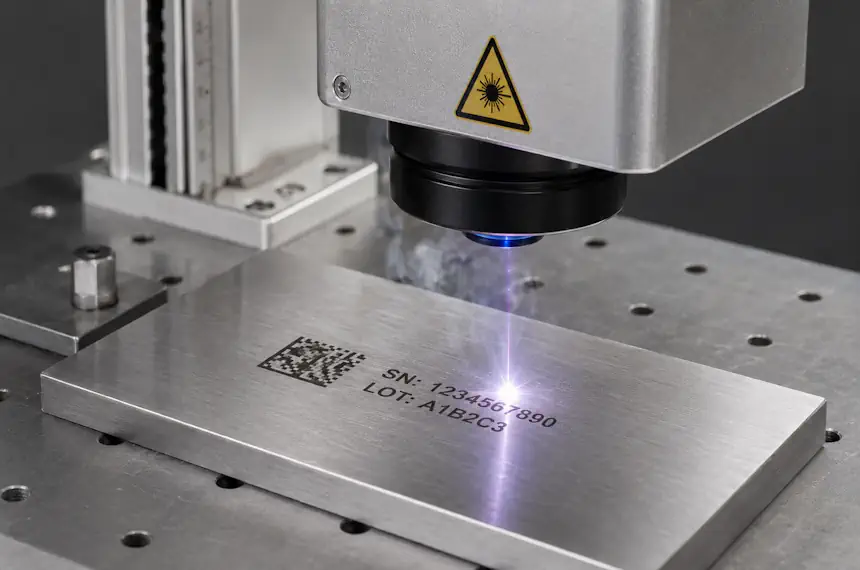
- Промышленность: нанесение серийных номеров, технических данных, маркировка деталей и компонентов.
- Автомобильная отрасль: маркировка деталей двигателя, элементов кузова и идентификационных табличек.
- Электроника: нанесение маркировки на платы, корпуса устройств, микросхемы и кабели.
- Медицинская сфера: маркировка инструментов, имплантатов и упаковки.
- Рекламная индустрия: создание сувениров, брендирования изделий, нанесение логотипов.
Также лазерные граверы востребованы в ювелирном производстве, изготовлении подарков и персонализированной продукции.
Таблица с преимуществами и недостатками лазерного гравера
| Преимущества | Недостатки |
|---|---|
| Высокая точность | Высокая стоимость |
| Долговечность маркировки | Необходимость точной настройки для каждого материала |
| Отсутствие расходных материалов | Регулярное обслуживание |
| Высокая скорость | Требования к безопасности |
| Возможность маркировки сложных форм и труднодоступных зон | Требования к материалам: не все подходят для лазерной маркировки |
Выбираете лазерный гравер? Менеджеры подберут оборудование под ваши задачи и расскажут об особенностях моделей. А инженеры приедут на ваше производство, проведут пусконаладку и обучат персонал работе со станком. Также вы получите сервисную поддержку 27/7.

Пока оценок нет
 Загрузка...
Часто задаваемые вопросы
Оборудование подходит для металла, пластика, дерева, кожи, стекла, керамики и некоторых композитных материалов. Выбор зависит от типа источника и длины волны лазера.
Лазерные граверы применяются для нанесения серийных номеров, логотипов, QR-кодов, штрихкодов, технической информации и персонализированной маркировки на изделия.
Для стандартной маркировки часто достаточно 20–30 Вт. Для глубокой гравировки или обработки плотных металлов обычно выбирают более мощные модели — 50 Вт и выше.

